














Jak wybrać sprzęt do spawania ultradźwiękowego: 7-etapowy przewodnik wyboru i lista pułapek (wydanie 2026)
O tym artykule
Opracował Li Yong, inżynier ds. procesów spawania ultradźwiękowego wShenzhen Chengguan Intelligent Ultrasonic Equipment Co., Ltd. Posiada 22-letnie doświadczenie w uruchamianiu linii produkcyjnych i zwiększaniu wydajności. Zrealizował ponad 10 000 projektów spawalniczych, obejmujących ponad 100 000 produktów spawanych. Treść niniejszego artykułu oparta jest na rzeczywistych przypadkach z linii produkcyjnych i walidacji parametrów.
Spis treści
- Potwierdź materiały przeznaczone do spawania — najważniejszy czynnik wyboru
- Wybierz odpowiednią częstotliwość roboczą — 20 kHz / 35 kHz / 40 kHz
- Dopasuj moc do obszaru spawania — unikając zimnych spoin i przespawów
- Wybierz typ maszyny według wielkości produkcji — pneumatyczna / serwo / niestandardowa
- Skup się na podstawowych funkcjach generatora — mózgu maszyny
- Osprzęt spawalniczy i narzędzia — co ostatecznie decyduje o jakości spoiny
- Oceń siłę dostawcy i obsługę posprzedażową
- Schemat blokowy decyzji o wyborze
- Tabela szybkiego porównania sprzętu
- Typowe błędy w wyborze i lista pułapek
- Często zadawane pytania (FAQ)
- Streszczenie
Wybieranie spawanie ultradźwiękowe Wybór sprzętu to jedna z najważniejszych decyzji podejmowanych przez producenta tworzyw sztucznych przed uruchomieniem linii produkcyjnej. Dokonując właściwego wyboru, zyskujesz stabilną linię, wysoką wydajność i niskie koszty utrzymania. Zły wybór oznacza problemy ze spoinami na zimno, przespawami i częstymi awariami — straty wynikające z przestojów znacznie przewyższają różnicę w cenie maszyn.
Ten przewodnik dzieli proces wyboru na 7 podstawowych kroków, od potwierdzenia materiałów po ocenę dostawcy. Wyjaśnia logikę decyzyjną i kwestie, na które należy zwrócić uwagę na każdym etapie, a na koniec zawiera schemat blokowy decyzji o wyborze oraz tabelę porównawczą sprzętu, która pomoże Ci podjąć właściwą decyzję przed zakupem.
1. Potwierdź materiały przeznaczone do spawania — najważniejszy czynnik wyboru
Materiał jest najważniejszym czynnikiem przy wyborze. Różne tworzywa sztuczne różnią się znacznie temperaturą topnienia, modułem sprężystości i przewodnością cieplną, które bezpośrednio wpływają na częstotliwość, moc i konstrukcję głośnika, jakich potrzebuje sprzęt.
Kluczowe punkty decyzyjne
- Określ materiał przeznaczony do spawania: sztywne tworzywa sztuczne, takie jak ABS i PC, wymagają większego wydatku energii; miękkie tworzywa sztuczne, takie jak PP i PE, wymagają mniejszego wydatku energii, ale lepszej kontroli amplitudy.
- Potwierdź wymagania jakościowe spawania: czy wytrzymałość spoiny musi spełniać normy wytrzymałości na rozciąganie? Czy wymagane jest uszczelnienie (szczelność powietrzna/wodoszczelność)? Czy powierzchnia musi być wolna od śladów nacisku, przypaleń i wypływek?
- Sprawdź, czy łączone są materiały o różnym stopniu zróżnicowania: temperatury topnienia obu materiałów muszą różnić się od siebie o nie więcej niż 20°C, w przeciwnym razie trudno o niezawodne połączenie. Niektóre połączenia (np. PTFE z dowolnym tworzywem sztucznym) są praktycznie niemożliwe do zgrzewania ultradźwiękowego.
| Tworzywo | Trudność spawania | Wymagana energia | Notatki |
| ABS | Niski | Średni | Najłatwiejsze do spawania, bardzo wszechstronne |
| PC (poliwęglan) | Średni | Wysoki | Wysoka temperatura topnienia; wymaga dużej mocy |
| PS (polistyren) | Niski | Niski | Łatwy do spawania, ale podatny na kruche pękanie |
| PP (polipropylen) | Wysoki | Niska–średnia | Wysoka elastyczność; wymaga wysokiej częstotliwości i małej amplitudy |
| PE (polietylen) | Wysoki | Niska–średnia | Niska temperatura topnienia, ale słabe przewodzenie ciepła |
| PA (nylon) | Średnio-wysoki | Wysoki | Wysoce higroskopijny; przed spawaniem należy wysuszyć materiał |
| POM (acetal) | Średni | Średnio-wysoki | Bardzo sztywny; wymaga precyzyjnej amplitudy |
| PMMA (akryl) | Średni | Średni | Części kosmetyczne wymagają zapobiegania powstawaniu pęcherzyków powietrza |
| PTFE (teflon) | Bardzo trudne | - | Praktycznie niemożliwe do spawania ultradźwiękowego |
Wskazówka: jeśli nie masz pewności, czy dany materiał nadaje się do spawania, wysłanie próbek na bezpłatną próbę spawania to najtańszy sposób, aby się o tym przekonać. Każdy renomowany dostawca powinien oferować tę usługę.
2. Wybierz odpowiednią częstotliwość roboczą — 20 kHz / 35 kHz / 40 kHz
Częstotliwość bezpośrednio wpływa na wydajność wibracji. Sprzęt do spawania ultradźwiękowego jest zazwyczaj dostępny w trzech zakresach częstotliwości – 20 kHz, 35 kHz i 40 kHz – każdy z nich ma swój własny optymalny zakres.
| Częstotliwość | Charakterystyki amplitudy | Odpowiednie produkty | Zalety | Ograniczenia |
| 20 kHz | Duża amplituda, wysoka energia | Części plastikowe o średniej i dużej wielkości, produkty o grubych ściankach, podzespoły samochodowe, obudowy urządzeń | Najbardziej wszechstronne, najpopularniejsze maszyny na rynku, łatwo dostępne części | Podatne na nadmierne spawanie i uszkodzenia ciśnieniowe delikatnych, małych części |
| 35 kHz | Średnia amplituda | Części kosmetyczne średniej wielkości, akcesoria elektroniczne, urządzenia medyczne | Łączy moc i precyzję, zmniejsza uszkodzenia kosmetyczne | Mniej opcji maszynowych niż 20 kHz |
| 40 kHz | Mała amplituda, precyzja i dokładność | Małe, cienkościenne elementy, precyzyjna elektronika, mikroczujniki, opakowania kosmetyczne | Mniej uszkodzeń spowodowanych przypaleniem i śladów nacisku; drobniejsze punkty spawów | Ograniczona energia; nie nadaje się do dużych części |
Zasada praktyczna: wybierz niską częstotliwość (20 kHz) dla dużych części i wysoką częstotliwość (35 kHz/40 kHz) dla drobnych, małych części. Jeśli Twoje produkty mają szeroki zakres rozmiarów, rozważ użycie urządzeń o dwóch częstotliwościach lub kilku maszyn o różnych częstotliwościach.
3. Dopasuj moc do obszaru spawania — unikając zimnych spoin i przespawów
Niewłaściwe dobranie mocy to jeden z najczęstszych błędów w doborze. Zbyt mała moc powoduje zimne spoiny, zbyt duża – przegrzanie i przypalenia. Oba te błędy powodują wady partii.
| Rozmiar obszaru spawania | Zalecana moc | Typowe zastosowania |
| W promieniu 50 mm | 800–1200 W | Obudowy małych urządzeń elektronicznych, obudowy czujników, części zabawek |
| 50–100 mm | 1200–1500 W | Czujniki samochodowe, obudowy ładowarek, pokrywy akumulatorów |
| 100–150 mm | 1500–2600 W | Obudowy urządzeń AGD, urządzenia medyczne, części wyposażenia wnętrz samochodowych |
| Powyżej 150 mm | 2600–3000 W+ | Zderzaki samochodowe, duże zbiorniki na wodę, pojemniki przemysłowe |
Wskazówka: w przypadku ciągłej produkcji wsadowej należy pozostawić 20% margines mocy. Praca z pełnym obciążeniem powoduje alarmy przeciążenia generatora i skraca żywotność podzespołów. Na przykład, w przypadku części o polu spawania 120 mm, należy wybrać maszynę o mocy 2000 W zamiast takiej o mocy zaledwie 1500 W.
4. Wybierz typ maszyny według wielkości produkcji — pneumatyczna / serwo / niestandardowa
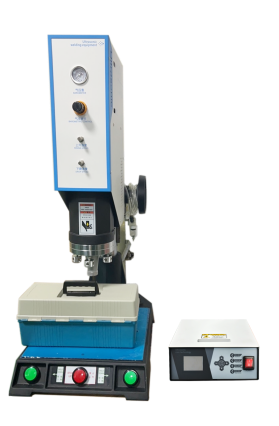
Wielkość partii produkcyjnej bezpośrednio determinuje, czy należy wybrać standardową maszynę pneumatyczną czy precyzyjną maszynę serwomechanizmową — a różnica w budżecie jest znacząca.
| Typ maszyny | Metoda napędu | Precyzja | Odpowiednie scenariusze | Zakres cen |
| Pneumatyczna spawarka ultradźwiękowa stołowa | Napędzany cylindrem | ±0,05 mm | Prototypowanie w małych partiach, serie pilotażowe, walidacja prac badawczo-rozwojowych | Niski |
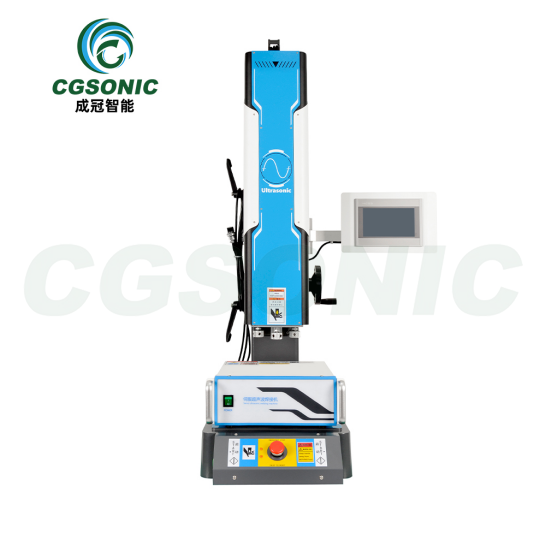
| Spawarka ultradźwiękowa serwo | Napędzany silnikiem serwo | ±0,01 mm | Produkcja wielkoseryjna, produkty o rygorystycznych wymaganiach jakościowych | Średnio-wysoki |
| Zintegrowany system ultradźwiękowy na zamówienie | Wykonane na zamówienie | Zaprojektowane zgodnie z wymaganiami | Linie automatyczne, spawanie wielostanowiskowe jednoczesne | Wysoka (cena podana za projekt) |
Kluczowe różnice
- Typ pneumatyczny: docisk ciśnieniowy w cylindrze. Prosta konstrukcja, łatwa obsługa, niskie koszty konserwacji. Głębokość spawania zależy jednak od wahań ciśnienia powietrza, co ogranicza powtarzalność. Nadaje się do rocznej produkcji poniżej 50 000 sztuk.
- Typ serwo: serwosilnik precyzyjnie kontroluje odległość i prędkość suwu w dół, osiągając precyzję głębokości spawania 0,01 mm. Obsługuje wieloetapowe profile spawania (szybkie podejście → wolne dociskanie → przytrzymanie → stopniowe zwalnianie) i zapewnia doskonałą powtarzalność – odpowiednią do rocznych nakładów powyżej 100 000 sztuk lub wymagających rygorystycznych norm jakościowych (urządzenia medyczne, części samochodowe itp.).
- Wersja zintegrowana na zamówienie: moduł zgrzewania ultradźwiękowego wbudowany w linię zautomatyzowaną, w połączeniu z robotami, stołami obrotowymi i systemem kontroli wizyjnej, zapewnia w pełni zautomatyzowaną produkcję. Nadaje się do produkcji na dużą skalę, z rocznym wolumenem przekraczającym 500 000 sztuk.
Wskazówka: nie szukaj bezmyślnie maszyn z najwyższej półki. Maszyna pneumatyczna doskonale nadaje się do prostych produktów o małej objętości — zakup zbyt dużej ilości maszyn serwo tylko zwiększa presję budżetową i złożoność konserwacji. Z drugiej strony, używanie maszyny pneumatycznej do produkcji precyzyjnych produktów o dużej objętości powoduje niestabilność wydajności, a straty związane z przestojami znacznie przewyższają różnicę w cenie.
5. Skup się na podstawowych funkcjach generatora — mózgu maszyny
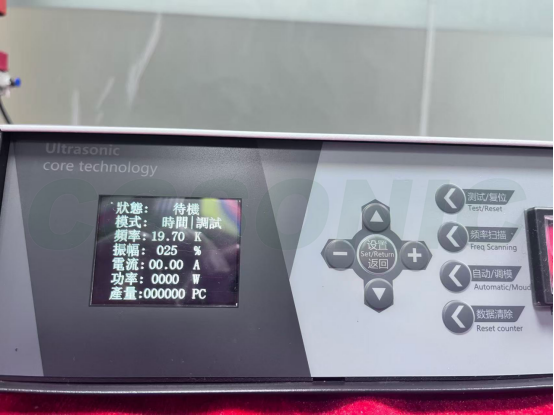
Generator jest mózgiem zgrzewarki ultradźwiękowej: przetwarza napięcie sieciowe na sygnał elektryczny o wysokiej częstotliwości, który napędza przetwornik. Różnica w wydajności między nowymi i starymi generatorami jest duża i bezpośrednio wpływa na stabilność spawania.
Funkcje generatora, które należy potwierdzić przed zakupem
- Automatyczne śledzenie częstotliwości (generator cyfrowy): automatycznie dopasowuje się do częstotliwości rezonansowej przetwornika, zapewniając stabilną wydajność w długich seriach. Stare urządzenia analogowe wymagają ręcznego strojenia, mają dryft podczas produkcji i zapewniają jakość spawania na styk.
- Wiele trybów spawania:
- Tryb czasowy: zatrzymuje się po upływie ustawionego czasu — odpowiedni do zwykłych produktów o stabilnych materiałach
- Tryb energetyczny: zatrzymuje się przy ustawionej energii — kompensuje wahania partii materiału i stabilizuje wydajność
- Tryb głębokości: zatrzymuje się na ustawionej głębokości spawania — odpowiedni do produktów o rygorystycznych wymaganiach wymiarowych
- Przechowywanie receptur parametrów: parametry dla różnych produktów są przechowywane osobno i przywoływane jednym klawiszem podczas zmiany produktów, co pozwala uniknąć wielokrotnego strojenia. Wybierz maszynę, która może zapisać co najmniej 10 receptur.
- Alarm i zabezpieczenie przed przeciążeniem: automatycznie wyłącza i chroni maszynę w przypadku wystąpienia nieprawidłowości w spawaniu (uderzenie tuby w uchwyt, brak materiału itp.), zapobiegając uszkodzeniu tuby i przetwornika.
- Wyjście danych spawania: wysokiej klasy generatory mogą wyprowadzać dane dotyczące energii, czasu i głębokości dla każdego spoiny, obsługując integrację z systemem MES w celu zapewnienia śledzenia jakości.
Wskazówka: zdecydowanie unikaj starych generatorów analogowych. Są one o 20–30% tańsze, ale charakteryzują się słabą odpornością na zakłócenia, częstym dryftem parametrów i brakiem możliwości śledzenia danych. W produkcji masowej straty wynikające z niestabilnego spawania znacznie przewyższają różnicę w cenie.
6. Uchwyty spawalnicze i narzędzia — co ostatecznie decyduje o jakości spoiny
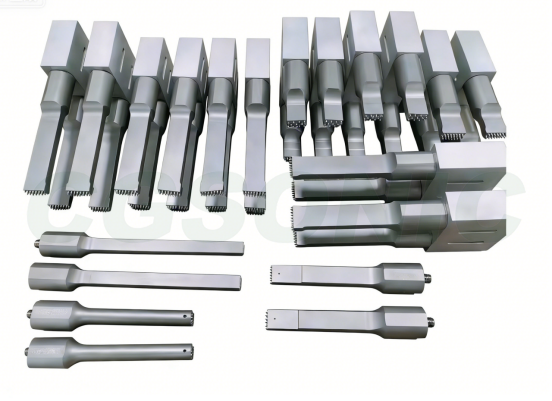
Nawet najlepsza jednostka główna nie będzie w stanie wyprodukować dobrych części bez dobrego głośnika i osprzętu. Głośnik (sonotroda) i osprzęt narzędziowy to najczęściej pomijane elementy podczas wyboru, a przecież mają one ogromny wpływ na jakość spoiny.
Porównanie materiałów na róg
| Tworzywo | Żywotność | Cena | Odpowiednie scenariusze |
| Stop aluminium | Średni (100 000–300 000 cykli) | Niski | Małe i średnie partie, prototypowanie |
| Stop tytanu | Długie (500 000–1 000 000+ cykli) | Średnio-wysoki | Ciągła produkcja wielkoseryjna, wysokie wymagania dotyczące wytrzymałości zmęczeniowej |
| Stal stopowa | Długi | Średni | Specjalne scenariusze dużego zużycia, ale ciężkie i trudne do obróbki |
Punkty wyboru rogu i osprzętu
- Produkty o nieregularnych kształtach wymagają zazwyczaj niestandardowych tub i elementów pozycjonujących: standardowe tuby pasują tylko do płaskich, regularnych powierzchni spawanych; produkty zakrzywione, schodkowe lub wielopunktowe muszą być zaprojektowane na zamówienie. Przed zakupem należy sprawdzić, czy dostawca oferuje tuby niestandardowe.
- W przypadku ciągłej produkcji wielkoseryjnej należy w pierwszej kolejności wybrać tuby tytanowe: trwałość zmęczeniowa tytanu jest od 3 do 5 razy większa niż aluminium, więc chociaż cena jednostkowa jest wyższa, koszt jednostkowy jest w rzeczywistości niższy, a przestoje związane z wymianą tub są krótsze.
- Precyzja mocowania (gniazd) jest równie istotna: dokładność pozycjonowania gniazd ma bezpośredni wpływ na równomierność spawu. Zalecane są gniazda obrabiane CNC, w połączeniu z kołkami ustalającymi lub dociskiem próżniowym elementu.
- Konstrukcja tuby i dopasowanie częstotliwości: tuba 20 kHz jest dość duża (około 130–250 mm całkowitej długości), natomiast tuba 40 kHz jest mniejsza (około 50–90 mm); konstrukcja musi zapewniać precyzję rezonansu równą połowie długości fali.
Wskazówka: przed zakupem sprawdź, czy dostawca jest w stanie zaprojektować niestandardowe klakson i jego osprzęt na podstawie rysunków produktu, a także poproś o raport z analizy elementów skończonych (MES) klaksonów, aby zweryfikować częstotliwość rezonansową i jednorodność rozkładu amplitudy.
7. Oceń siłę dostawcy i obsługę posprzedażową
Tani sprzęt pozwala zaoszczędzić pieniądze na początku, ale często ulega awariom w produkcji masowej, powodując straty spowodowane przestojami. Ocena dostawcy to ostatnia bramka w procesie selekcji — i miejsce, w którym najłatwiej wpaść w pułapkę.
Lista kontrolna oceny dostawców
| Element oceny | Kluczowe pytanie | Norma kwalifikacyjna |
| Prototypowanie przedsprzedażowe | Czy możesz udostępnić przykładowe testy spawalnicze? | Bezpłatne lub tanie prototypowanie z raportem testowym |
| Okres gwarancji | Jak długi jest okres gwarancji na główne podzespoły (generator, przetwornik)? | ≥12 miesięcy, wliczając naprawę na miejscu |
| Dostawa części | Jaki jest czas realizacji zamówień na materiały eksploatacyjne, takie jak syreny i przetworniki? | Części standardowe ≤7 dni; części niestandardowe ≤15 dni |
| Wsparcie techniczne | Czy dostępne są wskazówki dotyczące uruchomienia online? A może szkolenie na miejscu? | Całodobowa obsługa online + bezpłatne wizyty na miejscu w pierwszym roku |
| Rozwój niestandardowy | Czy w przypadku niestandardowych projektów możliwe jest tworzenie rozwiązań dostosowanych do indywidualnych potrzeb? | Wewnętrzny zespół projektowy, który może tworzyć rysunki rozwiązań |
| Doświadczenie w branży | Czy istnieją historie sukcesu w tej samej branży? | Dostępne referencje klientów lub wizyty na miejscu |
| Certyfikaty | Czy sprzęt posiada certyfikat CE/ISO? | Certyfikacja CE jest obowiązkowa dla produktów eksportowanych |
Wskazówka: porównaj oferty co najmniej 3 dostawców i przed podjęciem decyzji uzyskaj od każdego raport z testów prototypów. Nigdy nie porównuj cen tylko po to, aby uniknąć pomyłki – kilka tysięcy juanów zaoszczędzonych na maszynie może zostać utraconych przez jedno przestoje linii produkcyjnej, które kosztują dziesiątki tysięcy.
Schemat blokowy decyzji o wyborze
Potwierdź materiały spawalnicze i wymagania jakościowe
→
Zdecyduj, czy materiał można zgrzewać ultradźwiękowo
→
Wybierz częstotliwość według rozmiaru produktu
→
Wybierz moc według obszaru spawania
→
Wybierz typ maszyny według wielkości produkcji
→
Potwierdź funkcje generatora
→
Potwierdź klakson i osprzęt
→
Oceń dostawców
→
Złóż zamówienie
Postępuj zgodnie z tym schematem krok po kroku — każdy krok ma jasne kryteria decyzyjne, więc nic ważnego nie zostanie pominięte
| Wymiar wyboru | Podstawowa konfiguracja | Konfiguracja standardowa | Konfiguracja high-end |
| Częstotliwość | 20 kHz | 20 kHz / 35 kHz | 20 kHz + 40 kHz podwójna częstotliwość |
| Moc | 800–1200 W | 1500–2600 W | 3000W+ (z marginesem) |
| Metoda napędu | Pneumatyczny | Pneumatyczne / Serwo | Serwo (profile wielostopniowe) |
| Generator | Cyfrowe śledzenie częstotliwości | Śledzenie cyfrowe + wiele trybów | Cyfrowe + wyjście danych + integracja MES |
| Materiał na róg | Stop aluminium | Stop tytanu | Stop tytanu + konstrukcja zoptymalizowana metodą elementów skończonych |
| Osprzęt | Gniazdo standardowe | Gniazdo CNC na zamówienie | Docisk próżniowy + pozycjonowanie wizyjne |
| Objętość obowiązująca |
| 50 000–500 000 sztuk/rok | >500 000 sztuk/rok |
| Odniesienie do budżetu | Niski | Średni | Wysoki |
Typowe błędy w wyborze i lista pułapek
Błąd 1: Porównywanie wyłącznie cen, bez przeprowadzenia testów spawalniczych na próbkach fizycznych.
Nawet przy identycznych specyfikacjach, urządzenia od różnych dostawców mogą znacznie różnić się rzeczywistymi wynikami spawania. Dane w specyfikacji technicznej nie zastąpią rzeczywistej walidacji prototypu. Właściwe podejście: poproś co najmniej 3 dostawców o przeprowadzenie testów spawalniczych na rzeczywistych próbkach i porównanie wytrzymałości, wyglądu i wydajności spoiny.
Błąd nr 2: Ograniczenie budżetu i wybór sprzętu o zbyt małej mocy.
Niedostateczna moc powoduje uporczywe wady spoin na zimno i uporczywie wysoki wskaźnik braków. Kilka tysięcy juanów zaoszczędzonych na maszynie może zostać pochłoniętych przez koszty złomu w ciągu miesiąca. Właściwe podejście: dopasuj moc do obszaru spawania i zostaw 20% marżę.
Błąd nr 3: Skupienie się wyłącznie na cenie głównego urządzenia i ignorowanie jakości dźwięku i osprzętu.
Ostateczną jakość spoiny decydują klaksony i osprzęt. Słabej jakości klaksony charakteryzują się nierównomiernym rozkładem amplitudy, co powoduje lokalne przespawania i lokalne zimne spoiny. Właściwe podejście: uwzględnienie kosztów klaksonu i osprzętu w całkowitym budżecie oraz żądanie raportu MES dostawcy dla klaksonu.
Błąd 4: Kupowanie w ciemno wysokiej klasy maszyn serwo do prostych produktów o małej objętości.
Serwomechanizmy są precyzyjne, ale w przypadku prostych produktów ta precyzja jest przesadą. Dodatkowy budżet lepiej byłoby przeznaczyć na lepszy głośnik lub części zamienne. Właściwe podejście: dopasuj typ maszyny do wielkości produkcji i wymagań jakościowych i unikaj płacenia za niewykorzystane możliwości.
Błąd nr 5: Brak oceny możliwości dostawcy w zakresie obsługi posprzedażowej — nie ma nikogo, kto mógłby naprawić maszynę w przypadku awarii.
W produkcji masowej każda godzina przestoju może kosztować tysiące juanów. Jeśli dostawca nie jest w stanie szybko dostarczyć części ani wsparcia technicznego, straty będą się kumulować. Właściwe podejście: sprawdź warunki gwarancji, terminy realizacji części i czas reakcji wsparcia technicznego przed podpisaniem umowy.
Często zadawane pytania (FAQ)
P1: Jaka jest różnica pomiędzy zgrzewarkami ultradźwiękowymi o częstotliwości 20 kHz i 40 kHz?
Maszyna o częstotliwości 20 kHz generuje wysoką energię wibracji, odpowiednią do obróbki średnich i dużych elementów plastikowych oraz produktów o grubych ściankach – jest to najpopularniejszy model dostępny na rynku. Maszyna o częstotliwości 40 kHz ma mniejszą amplitudę, odpowiednią do obróbki małych elementów o cienkich ściankach, elementów kosmetycznych i akcesoriów elektronicznych, redukując powstawanie przypaleń i śladów nacisku. Krótko mówiąc: niska częstotliwość dla dużych części, wysoka dla drobnych, małych części.
P2: Jak wybrać moc spawania ultradźwiękowego?
Wybierz moc 800–1200 W do spawania obszarów o promieniu 50 mm, 1500–2600 W do standardowych, średniej wielkości produktów z tworzyw sztucznych oraz 3000 W lub więcej do dużych, złożonych elementów. W przypadku ciągłej produkcji partiami należy pozostawić 20% margines mocy, aby zapobiec alarmom przeciążenia generatora.
P3: Jaka jest różnica pomiędzy zgrzewarkami ultradźwiękowymi serwo i pneumatycznymi?
Spawarka pneumatyczna napędzana jest siłownikiem: prosta w obsłudze i ekonomiczna, odpowiednia do prototypowania małych serii i serii pilotażowych. Spawarka serwo steruje głębokością spawania za pomocą serwosilnika, osiągając precyzję 0,01 mm i doskonałą powtarzalność – co jest przydatne w produkcji wielkoseryjnej i produktach o surowych wymaganiach jakościowych.
P4: Jaki materiał jest najlepszy na tuby ultradźwiękowe?
Klaksony ze stopu aluminium są ekonomiczne i nadają się do produkcji małoseryjnej i średnioseryjnej; klamry ze stopu tytanu mają 3–5 razy dłuższą trwałość zmęczeniową niż aluminium i nadają się do ciągłej produkcji wielkoseryjnej; klamry ze stali stopowej są odporne na zużycie, ale ciężkie, co sprawdza się w szczególnych sytuacjach wymagających intensywnego zużycia. Przed zakupem upewnij się, że dostawca może dostosować klamry do Twoich rysunków technicznych.
P5: Czy przed zakupem sprzętu do spawania ultradźwiękowego należy wykonać test prototypu spawalniczego?
Zdecydowanie polecam. Wyniki spawania różnią się znacznie w zależności od materiałów i konstrukcji, a same arkusze specyfikacji nie dadzą jednoznacznej odpowiedzi na pytanie, jak będą wyglądać spoiny. Renomowani dostawcy powinni oferować bezpłatne lub niedrogie próbki spawalnicze; formalne zamówienie należy złożyć dopiero po zatwierdzeniu prototypu.
P6: Jaka jest różnica pomiędzy generatorami cyfrowymi i analogowymi?
Cyfrowy generator z automatycznym śledzeniem automatycznie dopasowuje się do częstotliwości rezonansowej przetwornika i utrzymuje stabilność nawet podczas długich cykli; obsługuje tryby spawania z regulacją czasu/energii/głębokości i umożliwia zapisywanie receptur parametrów. Generatory analogowe charakteryzują się niską odpornością na zakłócenia, łatwo ulegają dryftowi podczas produkcji i zapewniają nierównomierną jakość spoin — są stopniowo wycofywane z użytku.
P7: Które tworzywa sztuczne nie nadają się do spawania ultradźwiękowego?
Miękkie tworzywa sztuczne, takie jak PP i PE, można spawać, ale wymagają one niskiej energii i są trudne do spawania; materiały takie jak PTFE (teflon) są praktycznie niemożliwe do spawania ultradźwiękowego; w przypadku spawania różnych materiałów należy upewnić się, że różnica temperatur topnienia obu materiałów mieści się w granicach 20°C, w przeciwnym razie uzyskanie niezawodnego połączenia będzie utrudnione. W razie wątpliwości najbezpieczniejszym rozwiązaniem jest wysłanie próbek do testów prototypu.
Streszczenie
Nie ma uniwersalnej, idealnej zgrzewarki ultradźwiękowej — tylko maszyna dopasowana do Twojego produktu. Rozpocznij wybór od materiału: określ, czy nadaje się do spawania i jakie są wymagania jakościowe. Następnie dobierz częstotliwość do rozmiaru produktu, moc do obszaru spawania i typ maszyny do wielkości produkcji. Następnie dokładnie sprawdź funkcje generatora i możliwości zastosowania niestandardowego syreny/urządzenia. Na koniec zweryfikuj dostawcę poprzez testy prototypu.
- Zasada przewodnia: arkusze specyfikacji stanowią jedynie punkt odniesienia — testy prototypów fizycznych to prawda. Przed złożeniem formalnego zamówienia należy przeprowadzić walidację spawów próbnych, aby mieć pewność, że maszyna będzie stale wytwarzać produkty o odpowiednich parametrach.