














Kompletny przewodnik po ustawieniach parametrów spawania ultradźwiękowego: wyjaśnienie 14 kluczowych parametrów (wersja praktyczna dla inżyniera)
Kompletny przewodnik po ustawieniach parametrów spawania ultradźwiękowego: wyjaśnienie 14 kluczowych parametrów (wersja praktyczna dla inżyniera)
Niniejszy artykuł został opracowany przez Li Yonga, inżyniera procesów spawania ultradźwiękowego w firmie Shenzhen Chengguan Intelligent Ultrasonic Equipment Co., Ltd., który posiada 22-letnie doświadczenie w debugowaniu i poprawie wydajności linii produkcyjnych. Zrealizował ponad 10 000 projektów spawalniczych, obejmujących spawanie ponad 100 000 produktów. Treść artykułu oparta jest na rzeczywistych przypadkach linii produkcyjnych i weryfikacji parametrów.
Spis treści
- Ciśnienie spawania
- Czas opóźnienia 1 (oczekiwanie na uruchomienie)
- Czas spawania
- Czas trzymania ciśnienia (utwardzania)
- amplituda
- Wybór trybu spawania (czas/energia/głębokość)
- prędkość opadania
- Bufor zejścia maszyny
- Ciśnienie wyzwalające
- Czas opóźnienia dwa (opóźnienie wstępnego ciśnienia)
- Czas wibracji wtórnej (do czyszczenia głowicy spawalniczej)
- Dokładna regulacja ruchu maszyny
- Kalibracja poziomu maszyny
- Całkowity skok maszyny
- 14-parametrowa tabela szybkiego odniesienia
- Drzewo decyzyjne dostrajania parametrów
- Często zadawane pytania (FAQ)
I. Ciśnienie spawania
efekt
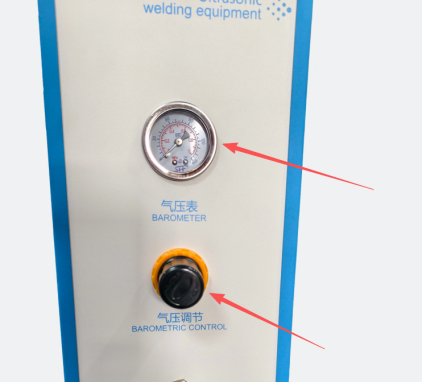
Ciśnienie spawania ma zasadnicze znaczenie dla łączenia tworzyw sztucznych, gdyż decyduje o szczelności styku głowicy spawalniczej z produktem i bezpośrednio wpływa na to, czy energia drgań może być skutecznie przekazywana do spoiny.
Wpływ
- Niewystarczające ciśnienie :Górne i dolne elementy nie przylegają ściśle, co skutkuje słabym przenoszeniem energii drgań i ułatwia powstawanie niekompletnych spoin, a także spoin o niewystarczającej wytrzymałości.
- Nadmierne ciśnienie :Plastik jest ściskany z dużą siłą, co powoduje nadmierne spawanie, wypływki oraz uszkodzenie i odkształcenie produktu.
sugestia
- W przypadku zwykłych części z tworzyw sztucznych preferowane jest ciśnienie średnie; w przypadku części cienkościennych i zewnętrznych ciśnienie należy odpowiednio zmniejszyć; w przypadku materiałów sztywnych ciśnienie można odpowiednio zwiększyć.
Sekwencja debugowania: Stopniowo zwiększaj ciśnienie od niskiego do wysokiego, aż znajdziesz ciśnienie, które pozwoli na ścisłe dopasowanie produktu. Nie kieruj się zasadą „im ciaśniej, tym lepiej”.
II. Czas opóźnienia 1 (oczekiwanie na uruchomienie)
efekt
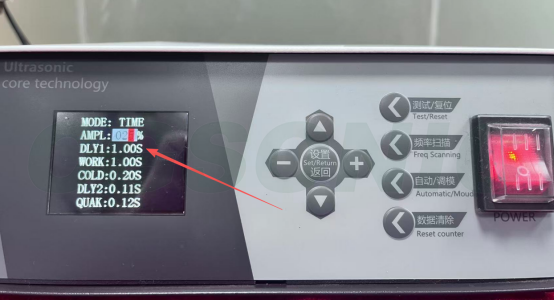
Czas oczekiwania od naciśnięcia przycisku start do momentu, aż głowica spawalnicza zacznie się opuszczać i wyemituje fale ultradźwiękowe, pozwala operatorowi upewnić się, że produkt jest na swoim miejscu.
Wpływ
- Zbyt krótkie opóźnienie :Uruchomienie produktu przed jego prawidłowym ustawieniem może spowodować zmiażdżenie dłoni lub przesunięcie się produktu, co stwarza zagrożenie bezpieczeństwa.
- Nadmierne opóźnienia skrócić czas cyklu produkcyjnego i wpłynąć na efektywność wykorzystania mocy produkcyjnych.
sugestia
- W przypadku modeli z obsługą dwoma przyciskami, aby zapewnić bezpieczeństwo obsługi, timer uruchomi się tylko po jednoczesnym naciśnięciu obu rąk.
- W przypadku standardowych produktów ustaw czas na 0,1–0,5 sekundy; w przypadku produktów wymagających ręcznego rozmieszczania i pozycjonowania wydłuż czas do 0,5–1,0 sekundy.
III. Czas spawania
efekt
Czas trwania drgań ultradźwiękowych decyduje o ilości topionego tworzywa sztucznego. Czas zgrzewania to parametr, na którym początkujący najbardziej się skupiają, ale jest to również parametr najczęściej błędnie regulowany.
Wpływ
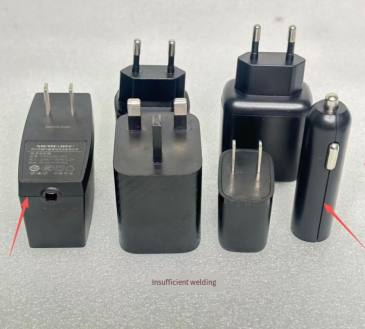
- Zbyt krótki czas : Niedostateczne topienie plastiku, niepełne spawanie i słabe lutowanie.
- Za długo :Nadmierne nakłady energii powodują nadmierne topienie się tworzywa sztucznego, co skutkuje przypaleniem, nadmiernym wypływem i deformacją produktu.
sugestia
- Czas spawania małych i cienkich części wynosi zazwyczaj 1-0,4 sek. ; do średnich i dużych części, wynosi 0,4-1,2 s i można je precyzyjnie regulować w zależności od rzeczywistego efektu spawania.
- Zacznij od krótkich czasów trwania i stopniowo je wydłużaj; nie ustawiaj od razu długich czasów trwania. Jeśli zauważysz przypalenie lub nadmierne zadziory, natychmiast dokonaj korekty.
- W przypadku pierwszego próbnego spawania nowego modelu lub nowych materiałów zaleca się rozpoczęcie od 0,2 s i wykonywanie testu przez 0,1 s za każdym razem, rejestrując wygląd i wytrzymałość
IV. Czas docisku (utwardzania)
efekt
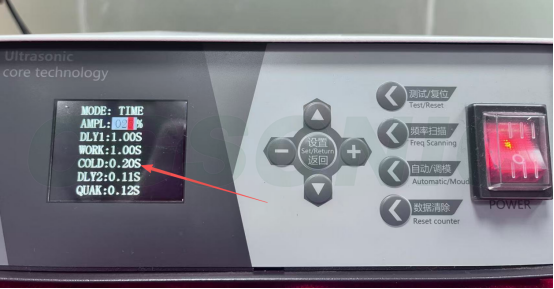
Po zakończeniu obróbki ultradźwiękowej należy kontynuować dociskanie produktu, aby stopione tworzywo sztuczne ostygło i zestaliło się. Niewystarczający czas dociskania jest częstą przyczyną pękania spoin i sprężynowania.
Wpływ
- Zbyt krótki czas trzymania :Jeśli forma zostanie otwarta przed ostygnięciem tworzywa sztucznego, spoina jest podatna na sprężynowanie, pękanie i odkształcanie się.
- Nadmierny czas utrzymywania ciśnienia spowalnia cykl produkcyjny i zmniejsza wydajność produkcji.
sugestia
- W przypadku produktów standardowych, ciśnienie utrzymywane czas wynosi 0,2-0,8 sekundy ; w przypadku produktów o wysokich wymaganiach dotyczących uszczelnienia, czas utrzymywania ciśnienia powinien być odpowiednio wydłużony (np. w przypadku obudów wodoszczelnych).
- Im wyższa temperatura topnienia materiału i grubsza spoina, tym dłuższy powinien być czas utrzymywania ciśnienia.
V. Amplituda
efekt
Amplituda drgań głowicy spawalniczej określa ilość energii dostarczanej do produktu w jednostce czasu. Amplituda, wraz z czasem i ciśnieniem spawania, stanowi „trzy elementy energii”.
Wpływ
- Niska amplituda : niewystarczająca energia, słabe spawanie i słabe połączenie lutowane.
- Nadmierna amplituda :Siła uderzenia jest zbyt duża, co może łatwo doprowadzić do spalenia materiałów i pęknięcia cienkościennych części produktu.
sugestia
- Twarde tworzywa sztuczne (PC, ABS) wymagają wyższej amplitudy ( 60%-80% ); miękkie PP, PE i tkaniny nietkane wykorzystują niższą amplitudę ( 30%-50% ).
- Najpierw użyj środkowego ustawienia urządzenia (zwykle 50%) i w razie potrzeby dokonaj drobnych korekt w górę lub w dół. Nie ustawiaj go od razu na maksymalną moc.
- Nadmierna amplituda może również przyspieszyć zużycie i wytwarzanie ciepła przez głowicę spawalniczą, dlatego podczas długotrwałego użytkowania należy kontrolować temperaturę głowicy spawalniczej.
VI. Wybór trybu spawania (czas/energia/głębokość)
efekt
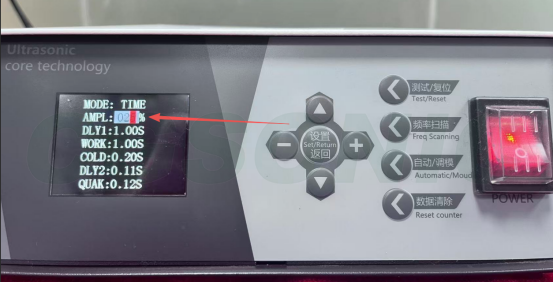
Precyzyjna zgrzewarka ultradźwiękowa oferuje trzy tryby pracy, różniące się „kryteriami wyjściowymi”:
- Tryb czasu :Generuje ultradźwięki w ustalonych odstępach czasu (kontrolowanych za pomocą „sekund”).
- Tryb energetyczny :Wytwarza całkowitą energię w celu kompensacji wahań napięcia (kontrolowanych za pomocą „dżulów”).
- Tryb głębokości :Sterowana głębokością nacisku głowicy spawalniczej (w milimetrach).
Obowiązujące scenariusze
- Tryb czasu :Stabilne wymiary produktu i dobra spójność materiału to najczęściej używany tryb, a także pierwszy wybór dla początkujących, którzy chcą debugować.
- Tryb energetyczny :Zalecany do produkcji masowej, gdzie wymagana jest stabilna jakość oraz do warsztatów, w których napięcie zasilania ulega wahaniom.
- Tryb głęboki :Scenariusze z rygorystycznymi wymaganiami dotyczącymi całkowitej wysokości produktu i ilości materiału wystającego poza wygląd (np. precyzyjna elektronika i urządzenia medyczne).
sugestia
Początkujący powinni zacząć od trybu czasowego w celu debugowania, a następnie, po zapoznaniu się z nim, przejść do trybu energetycznego lub głębokości. Standardowe modele obsługują tylko tryb czasowy. W przypadku modeli zaawansowanych należy skontaktować się z dostawcą sprzętu.
VII. Prędkość opadania
efekt
Prędkość ruchu w dółklakson. Prędkość opadania ma bezpośredni wpływ na siłę uderzenia w momencie zetknięcia głowicy spawalniczej z produktem.
Wpływ
- Prędkość opadania jest zbyt duża :głowica spawalnicza uderza w produkt, a uderzenie powoduje przesunięcie, pęknięcie lub odchylenie produktu.
- Tempo spadku jest zbyt wolne :Wydłuża to cały cykl produkcyjny i zmniejsza wydajność.
sugestia
- W przypadku precyzyjnie wykonanych lub delikatnych części należy zmniejszyć prędkość opadania; w przypadku zwykłych części konstrukcyjnych prędkość można odpowiednio zwiększyć.
Zaleca się zacząć od próbnego spawania przy prędkości 50%, a następnie dokonać odpowiednich zmian na podstawie opinii na temat wyglądu i wytrzymałości produktu.
8. Bufor zejścia maszyny
efekt
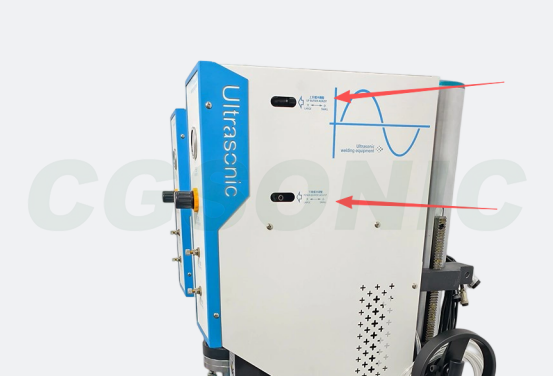
Ustawienie opóźnienia bufora cylindra, gdy głowica spawalnicza opada i zbliża się do produktu, jest osiągane za pomocą zaworów regulacji bufora na obu końcach cylindra, co zmniejsza uderzenie, gdy głowica spawalnicza styka się z produktem.
Wpływ
- Niewystarczająca amortyzacja :Szybkie uderzenie głowicy spawalniczej w produkt powoduje jego przemieszczenie, pęknięcia lub nieprawidłowe ustawienie, a na częściach zewnętrznych łatwo tworzą się wgniecenia.
- Nadmierny bufor :Prędkość opadania jest zbyt wolna, co wydłuża cykl produkcyjny i zmniejsza wydajność.
sugestia
- Regulację bufora przeprowadza się zwykle za pomocą zaworów regulacyjnych na obu końcach cylindra; regulacja zgodna z ruchem wskazówek zegara zwiększa buforowanie, a regulacja przeciwna do ruchu wskazówek zegara je zmniejsza.
- Zwiększ rozmiar bufora dla części zewnętrznych, części precyzyjnych i części delikatnych; zmniejsz odpowiednio rozmiar bufora dla zwykłych części konstrukcyjnych, aby skrócić czas cyklu.
- Buforowanie i prędkość opadania to dwa parametry, które współdziałają ze sobą; regulacja każdego z nich osobno ma ograniczony wpływ.
9. Ciśnienie wyzwalające
efekt
Fale ultradźwiękowe są emitowane dopiero po osiągnięciu przez głowicę spawalniczą zadanego ciśnienia w kontakcie z produktem. Ciśnienie wyzwalające jest równoważne z „przełącznikiem potwierdzającym dopasowanie”.
Wpływ
- Zbyt wysokie ciśnienie spustu :Stymulacja ultradźwiękowa rozpoczyna się przed całkowitym sprężeniem ciśnienia, co powoduje poślizg wibracyjny i słabe lutowanie.
- Ciśnienie spustu jest za niskie :zaczyna wibrować zanim zostanie całkowicie połączony, co powoduje niestabilność spoiny.
sugestia
- Nacisk spustu powinien być nieco niższy od rzeczywistego nacisku spawania, aby mieć pewność, że produkt zostanie całkowicie połączony przed rozpoczęciem obróbki ultradźwiękowej.
- Tylko modele z najwyższej półki (takie jak ten Seria HS i seria P3) obsługują funkcję wyzwalania ciśnieniowego, zwykłe modele nie mają tej opcji.
10. Czas opóźnienia dwa (opóźnienie wstępnego obciążenia)
efekt
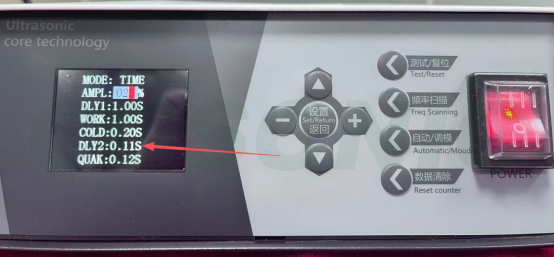
Czas opóźnienia między opadnięciem głowicy spawalniczej i zetknięciem jej z produktem a rozpoczęciem generowania fali ultradźwiękowej pozwala na pełne przyleganie produktu i jego stabilizację pod wpływem ciśnienia przed rozpoczęciem wibracji; zjawisko to nazywane jest również opóźnieniem przed ciśnieniem.
Wpływ
- Zbyt krótkie opóźnienie :Produkt zaczyna wibrować przed całkowitym połączeniem, co powoduje poślizg, słabe spawanie i niestabilne spoiny.
- Nadmierne opóźnienie :Cykl produkcyjny staje się dłuższy, a ciągłe ciśnienie może powodować odkształcenie lub uszkodzenie produktu.
sugestia
- W przypadku zwykłych produktów, czas powinien wynosić 0,05-0,2 sekundy ; w przypadku dużych przedmiotów lub produktów wymagających wstępnego prasowania i łączenia czas powinien zostać odpowiednio wydłużony 2-0,5 sekundy .
- Stosować łącznie z naciskiem na spust, aby upewnić się, że produkt jest prawidłowo dopasowany przed aktywacją wyjścia ultradźwiękowego.
- Czas opóźnienia 1 vs. Czas opóźnienia 2 :Pierwszy to czas oczekiwania od „naciśnięcia przycisku do rozpoczęcia opuszczania” (aby chronić operatora), a drugi to czas oczekiwania od „dotknięcia produktu do rozpoczęcia wibracji” (aby zapewnić prawidłowe dopasowanie).
11. Drugi czas wibracji (czyszczenie głowicy spawalniczej)
efekt
Po zakończeniu spawania i utrzymaniu nacisku, fale ultradźwiękowe są ponownie emitowane na krótki czas, aby strząsnąć produkt lub żużel przyklejony do głowicy spawalniczej, zapobiegając przywieraniu głowicy spawalniczej do materiału i wpływając na kolejny cykl. W niektórych modelach ten proces nazywany jest „wibracją wyjmowania” lub „czasem czyszczenia głowicy spawalniczej”.
Wpływ
- Zbyt krótki czas :Żużel lub produkt przywiera do głowicy spawalniczej, co ma wpływ na pozycjonowanie i jakość kolejnego spawania.
- Nadmierny czas :Marnuje energię, może spowodować nadmierny wzrost temperatury głowicy spawalniczej i przyspieszyć jej zużycie.
sugestia
- Materiały, które łatwo się przyklejają (takie jak PP i PE), wymagają ponownego wstrząśnięcia i upuszczenia; twarde tworzywa sztuczne na ogół nie przyklejają się łatwo.
- Normalne ustawienie to 05-0,2 sek. ; odpowiednio wydłuż czas w przypadku materiałów łatwo przywierających; w przypadku produktów nieprzywierających ustaw wartość 0, aby wyłączyć tę funkcję.
12. Dokładne dostrojenie skoku maszyny
efekt
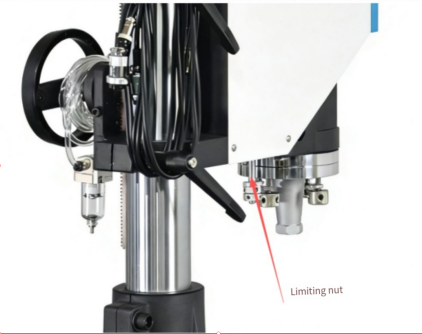
Precyzyjna regulacja pionowego skoku głowicy spawalniczej służy do precyzyjnej kontroli położenia styku i głębokości spawania między najniższym punktem głowicy spawalniczej a powierzchnią produktu. Zazwyczaj odbywa się to za pomocą śrub ograniczających lub pokręteł skali.
Wpływ
- Nadmierny udar :Głowica spawalnicza jest dociskana zbyt głęboko, co powoduje nadmierne spawanie, wypływki oraz uszkodzenie i odkształcenie produktu.
- Niewystarczający udar :Głowica spawalnicza nie zapewnia odpowiedniego kontaktu lub nacisk jest niewystarczający, co powoduje niepełne spawanie i niewystarczającą wytrzymałość spoiny.
sugestia
- Najpierw należy dokonać wstępnej regulacji całego skoku, a następnie zastosować drobne regulacje w celu precyzyjnego ustawienia.
- Każda korekta nie powinna przekraczać 1 mm Podczas regulacji należy wykonać próby spoin, a wyniki potwierdzić poprzez połączenie kontroli wyglądu i wytrzymałości.
- Po zmianie produktów lub głowic spawalniczych konieczna jest ponowna kalibracja skoku.
13. Kalibracja poziomowania maszyny
efekt
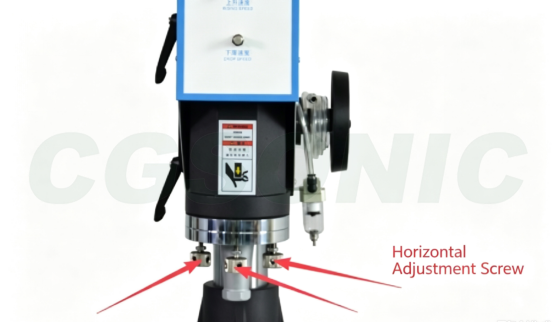
Równoległe ustawienie powierzchni roboczej głowicy spawalniczej i powierzchni roboczej dolnej formy/urządzenia zapewnia równomierne rozłożenie nacisku spawania na całej powierzchni spoiny, co stanowi podstawę zagwarantowania stałej jakości spawania.
Wpływ
- Odchylenie poziome :jedna strona spoiny jest przespawana, a druga niedospawana, co powoduje nierównomierną wytrzymałość spoiny i łatwą deformację produktu.
sugestia
- Wyrównanie poziome uzyskuje się zazwyczaj poprzez regulację śrub poziomujących na uchwycie mocującym głowicę spawalniczą.
- Po zmianie głowicy spawalniczej, zmianie dolnej formy lub przesunięciu maszyny należy dokonać ponownej kalibracji poziomu.
- Rozkład ciśnienia można przetestować za pomocą papier wrażliwy na nacisk Lub folia aluminiowa w celu potwierdzenia stanu poziomego.
- Poziomowanie należy przeprowadzać po każdej zmianie głowicy spawalniczej lub formy; w trakcie produkcji poziomowanie należy regularnie (raz w tygodniu lub raz w miesiącu) sprawdzać, a wszelkie odchylenia należy niezwłocznie korygować.
XIV. Całkowity udar maszynowy
efekt
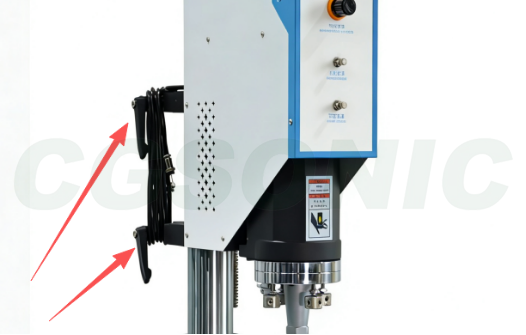
Steruje całkowitym zakresem ruchu całego korpusu maszyny podczas jego podnoszenia się lub opadania, służy do regulacji początkowej odległości i maksymalnego ciśnienia skierowanego w dół pomiędzy głowicą spawalniczą a produktem, a także do określania zakresu wysokości produktu, które można dostosować.
Wpływ
- Nadmierny całkowity udar :Głowica spawalnicza opada zbyt nisko, co wydłuża czas cyklu i potencjalnie przekracza efektywny zakres skoku cylindra.
- Niewystarczający całkowity skok :Głowica spawalnicza nie może dosięgnąć produktu lub głębokość spawania jest niewystarczająca, co skutkuje zimnym spoinowaniem.
sugestia
- Przy zmianie na produkty o innej wysokości należy zresetować całkowity przesuw.
- Głowica spawalnicza jest ustawiana w zależności od wysokości produktu, co umożliwia łatwe podnoszenie i odkładanie produktu, gdy znajduje się on w najwyższym punkcie, a także umożliwia dokończenie spawania, gdy produkt znajduje się w najniższym punkcie.
- Najpierw należy dokonać wstępnej regulacji całego skoku, a następnie dokonać drobnych korekt w celu uzyskania precyzyjnego pozycjonowania.
14-parametrowa tabela szybkiego odniesienia
| Numer seryjny | parametr | Rozsądny zasięg | Wpływ dostosowania | Efekt redukcji |
| 1 | Ciśnienie spawania | Średni (w zależności od modelu) | Nadmierne spawanie, uszkodzenia ciśnieniowe i odkształcenia | Słabe lutowanie, niewystarczająca wytrzymałość |
| 2 | Czas opóźnienia 1 | 0,1-0,5 sek. | Spadek zdolności produkcyjnych | Naciśnięcie w dół, przesuwanie produktu |
| 3 | Czas spawania | 0,1-1,2 sek. | Spalone, zadziory, zdeformowane | Słabe lutowanie, niewystarczająca wytrzymałość |
| 4 | Czas trzymania | 0,2-0,8 sek. | Kierowco zwolnij | Pękanie spoiny i sprężynowanie |
| 5 | amplituda | 30%-80% | Płonący materiał, pękające cienkie ściany | Słabe lutowanie, słabe połączenie |
| 6 | Tryb spawania | Czas/Energia/Głębokość | Wybierz zgodnie ze scenariuszem | |
| 7 | prędkość opadania | 30%-70% | Przemieszczanie produktu, pęknięcia | Kierowco zwolnij |
| 8 | Spadający bufor | Pozycja zaworu 1-3 obroty | Kierowco zwolnij | Uderzenie, wgniecenie |
| 9 | Ciśnienie wyzwalające | Nieco niższe niż ciśnienie spawania | Poślizg, zimne lutowanie | Przedwczesne oscylacje i niestabilność |
| 10 | Czas opóźnienia 2 | 0,05-0,5 sek. | Wolniejsze tempo, obrażenia miażdżące | Poślizg, zimne lutowanie |
| 11 | Wtórne wstrząsanie | 0,05-0,2 sek. | Wzrost temperatury i zużycie głowicy spawalniczej | Przyczepność, przesunięcie pozycjonujące |
| 12 | Niewielkie zmiany w planie podróży | Krok 0,1 mm | Nadmierne lutowanie, uszkodzenia ciśnieniowe | Niewystarczający kontakt, słabe lutowanie |
| 13 | Kalibracja pozioma | Test papieru wrażliwego na nacisk | Musi być jednolity | |
| 14 | Całkowity plan podróży | W zależności od wysokości produktu | Wolniejsze tempo, przekroczenie | Niemożność spawania, słabe spawanie |
Drzewo decyzyjne dostrajania parametrów
W przypadku wykrycia nieprawidłowości w spawaniu, sprawdzenie ich w następującej kolejności może rozwiązać 90% problemów:
① Suszenie surowca (ABS/PC 80-100°C, 2-4 godziny) → ② Luz i pozycjonowanie produktu → ③ Stan głowicy spawalniczej/dolnej formy (zużycie, rezonans, poziom) → ④ Trzy główne parametry: ciśnienie, czas i amplituda → ⑤ Parametry drugorzędne, takie jak utrzymywanie ciśnienia, buforowanie i skok
Po pierwsze, wyklucz trzy główne kategorie problemów: materiały, pozycjonowanie i formy , przed dostosowaniem parametrów. Odwrócenie tej kolejności spowoduje stratę czasu w niewłaściwym kierunku.
Ogólne kroki debugowania
- Najpierw sprawdź, czy głowica spawalnicza i dolny uchwyt formy są zamontowane na swoim miejscu i czy produkt jest prawidłowo ułożony.
- Początkowo ustaw ciśnienie i amplitudę na średnie wartości, a następnie stopniowo zwiększaj czas spawania.
- Najpierw należy sprawdzić wygląd: czy nie ma przypaleń, zadziorów lub wgnieceń; następnie należy wykonać test pękania, aby ocenić wytrzymałość spoiny.
- Niewystarczająca siła: Priorytetem powinno być nieznaczne zwiększenie czasu lub amplitudy oraz unikanie zbyt dużej zmiany parametrów na raz.
- Jeśli materiał spawalniczy uległ wypaleniu: skróć czas, amplitudę lub ciśnienie.
- Po odpowiednim dostosowaniu parametrów zapisz formułę, aby skorzystać z niej w przyszłości przy zmianie produktu.
Typowe błędy debugowania
- Natychmiast ustawiają czas i amplitudę na maksimum, bezpośrednio uszkadzając produkt.
- Sprawdzanie wyłącznie wyglądu spoiny bez przeprowadzenia próby pękania prowadzi do powstania dużej liczby słabo zespawanych obszarów.
- Regulacja polega wyłącznie na zmianie czasu, ignorując koordynację ciśnienia, amplitudy i utrzymywania ciśnienia.
- Zmieniono materiały przychodzące, ale użyto starych parametrów, co spowodowało wady partii.
- Jeśli nie zapiszesz formuły, za każdym razem, gdy zmieniasz produkty, musisz zaczynać od nowa, co jest nieefektywne i podatne na błędy.
Często zadawane pytania (FAQ)
P: Od którego parametru powinienem zacząć, dostosowując parametry zgrzewania ultradźwiękowego?
A: Zalecamy przestrzeganie zasady „najpierw pozycjonowanie, potem parametry”. Najpierw należy upewnić się, że głowica spawalnicza i dolna forma są zamontowane na miejscu, a produkt jest prawidłowo ułożony. Następnie należy ustawić ciśnienie i amplitudę na średnim poziomie i stopniowo zwiększać czas spawania. Najpierw należy sprawdzić wygląd (brak przypaleń, zadziorów lub śladów nacisku), a następnie wykonać test wytrzymałości na pękanie. Ustawienie czasu i amplitudy na maksimum na raz jest częstym błędem popełnianym przez początkujących i może doprowadzić do uszkodzenia produktu.
P: Jakie ustawienie czasu spawania jest odpowiednie?
A: Nie ma wartości bezwzględnej; zależy to od grubości ścianki produktu, materiału i obszaru spawania. W przypadku małych i cienkich elementów wynosi on zazwyczaj 0,1–0,4 sekundy; w przypadku elementów średnich i dużych – 0,4–1,2 sekundy. Zasada regulacji polega na rozpoczęciu od krótkiego czasu i stopniowym jego zwiększaniu. W przypadku wystąpienia przypaleń lub nadmiernych zadziorów, należy natychmiast skorygować czas. Najczęstszym błędem popełnianym przez początkujących jest ustawienie czasu na ponad 1,5 sekundy, co powoduje przepalenie materiału.
P: Jak mogę dostosować procent amplitudy?
A: Twarde tworzywa sztuczne (PC, ABS) wymagają wyższej amplitudy (60–80%), natomiast miękkie tworzywa sztuczne (PP, PE, włókniny) – niższej (30–50%). Zaleca się rozpoczęcie od środkowego ustawienia urządzenia (zwykle 50%), a następnie precyzyjne dostosowanie go w górę lub w dół w razie wystąpienia problemów. Nie należy od razu rozpoczynać spawania z maksymalną amplitudą. Nadmierna amplituda spowoduje pękanie cienkościennych elementów i przyspieszy zużycie głowicy spawalniczej.
P: Jak wybrać pomiędzy trybem czasu, trybem energii i trybem głębi?
A: Tryb czasowy generuje ultradźwięki przez ustalony czas, odpowiedni dla produktów o stabilnych wymiarach i dobrej spójności materiału; jest to najpopularniejszy tryb. Tryb energetyczny generuje energię całkowitą, która może kompensować wahania napięcia zasilania i jest odpowiedni do produkcji masowej o stabilnych wymaganiach jakościowych. Tryb głębokości kontroluje głębokość głowicy spawalniczej, co jest przydatne w sytuacjach, w których obowiązują surowe wymagania dotyczące całkowitej wysokości produktu i nadmiaru materiału. Początkujący powinni zacząć od trybu czasowego w celu debugowania, a dla zapewnienia stabilności produkcji masowej priorytetowo traktować tryb energetyczny lub głębokościowy.
P: Jakie są różnice pomiędzy ciśnieniem spustu, czasem opóźnienia jeden i czasem opóźnienia dwa?
A: Te trzy parametry kontrolują kolejność rozpoczęcia spawania. Pierwszy czas opóźnienia to czas oczekiwania od naciśnięcia przycisku do opuszczenia głowicy spawalniczej (0,1–0,5 s), pozwalający operatorowi potwierdzić stabilność produktu. Drugi czas opóźnienia jest to opóźnienie wstępnego docisku (0,05–0,5 s) od momentu dociśnięcia głowicy zgrzewającej do produktu do momentu rozpoczęcia generowania ultradźwięków, umożliwiające całkowite przyklejenie produktu. Ciśnienie spustowe Czy ultradźwiękowy start następuje dopiero po osiągnięciu przez głowicę spawalniczą zadanego ciśnienia (dostępne tylko w modelach z wyższej półki), co zapewnia przyczepność przed rozpoczęciem wibracji? Połączenie tych trzech parametrów pozwala zapobiec nieprawidłowościom, takim jak nacisk dłoni, poślizg i niekompletne spoiny.
P: Jaki jest cel czasu wibracji wtórnych (czasu czyszczenia głowicy spawalniczej)?
A: Po zgrzewaniu fale ultradźwiękowe są ponownie emitowane na krótko po zgrzaniu, aby strząsnąć resztki produktu lub stopiony materiał przylegający do głowicy zgrzewającej, zapobiegając w ten sposób wpływowi przylegania materiału na pozycjonowanie w kolejnym cyklu. To ustawienie jest obowiązkowe w przypadku łatwo klejących materiałów PP i PE; w przypadku twardych tworzyw sztucznych (ABS, PC), które zazwyczaj nie są łatwo klejące, dopuszczalne jest ustawienie 0. Zazwyczaj stosuje się ustawienie 0,05–0,2 sekundy; zbyt długie ustawienie przyspieszy zużycie głowicy zgrzewającej i wzrost temperatury.
P: Czy powinienem zapisać przepis po zmianie parametrów?
- O: Zapisanie ustawień jest niezbędne. Po dostosowaniu parametrów dla każdego produktu zaleca się zapisanie ich w urządzeniu jako nazwanej formuły (np. „Formuła ABS-shell-A1”). Pozwala to na bezpośrednie użycie przy zmianie produktów, eliminując konieczność ponownej regulacji za każdym razem. Po zmianie partii materiałów do formowania wtryskowego, parametry wymagają ponownej weryfikacji; starej formuły nie można bezpośrednio zastosować.