














11 najczęstszych wad spawania ultradźwiękowego tworzyw sztucznych i sposoby ich rozwiązania (z szybką mapą rozwiązywania problemów)
Ostatnia aktualizacja: 20 sierpnia 2026 r. | Autor: [Li Yong] (inżynier ds. procesów spawania ultradźwiękowego) | Czas czytania: ok. 12 minut
| O tym artykule Opracował Li Yong, inżynier ds. procesów spawania ultradźwiękowego w Shenzhen Chengguan Intelligent Ultrasonic Equipment Co., Ltd. Posiada 22-letnie doświadczenie w uruchamianiu linii produkcyjnych i zwiększaniu wydajności. Zrealizował ponad 10 000 projektów spawalniczych, obejmujących ponad 100 000 spawanych produktów. Treść niniejszego artykułu oparta jest na rzeczywistych przypadkach z linii produkcyjnych i walidacji parametrów. |
Spis treści
- Spawanie na zimno (spawanie pozorne)
- Nadmierne spawanie (ślady przypalenia, zwęglenie)
- Nadmierne błyski i przepełnienie
- Deformacja i odkształcenie produktu
- Pęknięcia i rozszczepienia
- Niewspółosiowość i niedopasowanie spoin
- Wgniecenia i wgniecenia (ślady nacisku powierzchniowego)
- Bąbelki i porowatość
- Słabe uszczelnienie (wyciek wody i powietrza)
- Niespójna jakość spawania
- Grzechoczący hałas po spawaniu
- Szybka mapa rozwiązywania problemów
- Często zadawane pytania (FAQ)
Spawanie tworzyw sztucznych metodą ultradźwiękową stało się powszechnym procesem montażowym we wnętrzach samochodów, obudowach urządzeń elektronicznych, urządzeniach medycznych, częściach AGD i wielu innych branżach, dzięki swojej szybkości, wysokiej powtarzalności i braku konieczności stosowania materiałów eksploatacyjnych. Jednak w rzeczywistej produkcji – zależnej od stanu materiału, ustawień parametrów, zużycia narzędzi, precyzji mocowania i innych czynników – wady spawalnicze stanowią problem niemal na każdej linii produkcyjnej.
W tym artykule systematycznie omówiono 11 najczęstszych wad spawania ultradźwiękowego występujących w produkcji. Każda wada została podzielona na trzy poziomy: „Objaw → Przyczyna → Rozwiązanie”. Na końcu znajduje się krótki plan rozwiązywania problemów, który pomoże Ci szybko zlokalizować przyczynę problemu na linii produkcyjnej i skrócić czas prób i błędów.
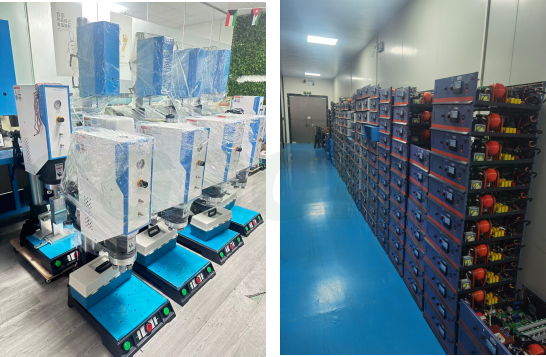
Zdjęcia linii produkcyjnej urządzeń do zgrzewania ultradźwiękowego tworzyw sztucznych
1. Spawanie na zimno (spawanie pozorne)
Objaw
Spaw wygląda na w pełni uformowany, ale rozpada się po lekkim skręceniu ręką, a jego wytrzymałość jest znacznie poniżej wymagań projektowych; w testach odrywania górna i dolna obudowa po prostu się rozdzielają. Badanie przekroju poprzecznego pokazuje, że wewnątrz nie doszło do rzeczywistego stopienia – elementy sterujące energią zostały jedynie „spłaszczone”, zamiast utworzyć stopiony bryłek.
Powoduje
- Niewystarczające ciśnienie spawania, zbyt krótki czas spawania lub zbyt niska amplituda — energia wejściowa poniżej progu łączenia
- Zużyty róg lub osprzęt, zmniejszający wydajność transferu energii
- Produkt nieprawidłowo ustawiony w uchwycie, przez co regulatory energii nie są ustawione w jednej linii z punktem nacisku tuby
- Nadmierna wilgoć w żywicy syntetycznej; parowanie wody zabiera ciepło i blokuje łączenie
- Dyrektorzy ds. energii są zbyt mali w projekcie produktu — za mało materiału nadającego się do topienia
Rozwiązania
- W razie potrzeby zwiększ ciśnienie spawania, wydłuż czas spawania lub podnieś amplitudę wyjściową (reguluj tylko jeden parametr na raz i zapisz porównanie).
- Sprawdź powierzchnie robocze klaksonu i osprzętu; niezwłocznie przerób lub wymień zużyte części
- Zoptymalizuj mocowanie, aby zagwarantować dokładne pozycjonowanie produktu bez przesunięcia
- Przed użyciem należy wysuszyć żywicę syntetyczną, aby usunąć wilgoć (w przypadku ABS/PC należy piec w temperaturze 80–100°C przez 2–4 godziny)
- Zmodyfikuj strukturę produktu, aby powiększyć dyrektorzy energii (typowa wysokość dyrektora wynosi 0,5–0,8 mm, w zależności od grubości ścianki materiału)
2. Nadmierne spawanie (ślady przypalenia, zwęglenie)
Objaw
Spoina staje się biała, żółta, a nawet czarna jak węgiel; wypływka jest gęsta, a element ulega deformacji; w ciężkich przypadkach następuje miejscowe przepalenie. Najczęściej występuje w przypadku małych elementów, elementów cienkościennych lub produktów z przewymiarowanymi przetwornikami energii.
Powoduje
- Nadmierny czas spawania, amplituda lub ciśnienie — energia wprowadzona na jednostkę powierzchni przekracza limit
- Czas utrzymywania ultradźwięków jest zbyt długi; ciepło gromadzi się i nie ma gdzie go odprowadzić
- Grubość ścianki produktu jest cienka — nie wytrzymuje standardowych parametrów
Rozwiązania
- Skróć czas spawania, zmniejsz amplitudę i obniż ciśnienie spawania
- Skróć czas przebywania/utrzymania ultradźwięków
- Zmniejsz całkowite zużycie energii w przypadku produktów o cienkich ściankach; w razie potrzeby współpracuj z inżynierem konstrukcji w celu optymalizacji grubości ścianek
- Dostosuj położenie styku klaksonu, aby zapobiec koncentrowaniu się energii w lokalnych słabych punktach
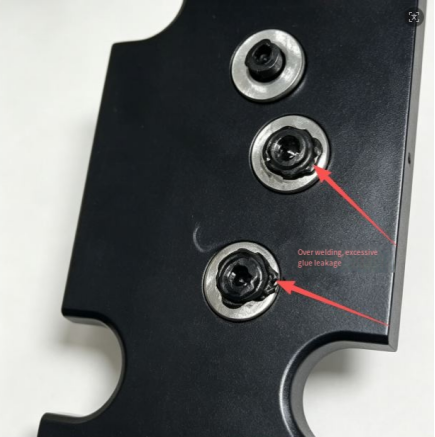
3. Nadmierne błyski i przepełnienie
Objaw
Po obu stronach spoiny powstaje pierścień nadmiaru plastikowego zadzioru. Psuje on wygląd i trzeba go później ręcznie przyciąć, co zwiększa koszty.
Powoduje
- Zbyt wysokie ciśnienie spawania lub zbyt duża głębokość zapadnięcia (suwu w dół)
- Materiał łatwo płynie, dzięki czemu stopiony plastik można łatwo wycisnąć
- Szczelina między górną a dolną obudową jest zbyt duża, co powoduje, że stopiony materiał ma „ścieżkę ucieczki”
- Powierzchnia styku rogu nie jest płaska, co powoduje nadmierne lokalne ciśnienie
Rozwiązania
- Zmniejsz ciśnienie spawania i ustaw głębokość zapadnięcia
- Zoptymalizuj formowanie wtryskowe produktu, aby zmniejszyć szczelinę między elementami obudowy
- Przeprowadź serwis i ponowne szlifowanie klaksonu, aby powierzchnia styku pozostała płaska
- W przypadku tworzyw sztucznych sypkich (takich jak PP) należy zmniejszyć amplitudę, aby zmniejszyć ilość wyciśniętego stopionego tworzywa sztucznego.
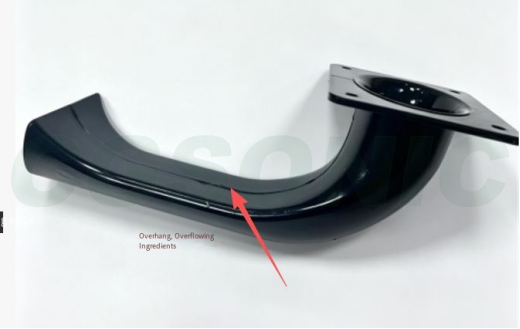
4. Deformacja i odkształcenie produktu
Objaw
Po spawaniu obudowa wygina się lub wybrzusza, a zatrzaski odkształcają się, co powoduje, że zespół znajdujący się dalej nie jest wyrównany — czasami do tego stopnia, że zatrzaski w ogóle nie pasują.
Powoduje
- Wysokie ciśnienie zacisku z miejscowo skoncentrowanym naprężeniem cieplnym
- Niewystarczające wsparcie osprzętu; niepodparte obszary części ulegają zawaleniu pod wpływem ciśnienia
- Nierównomierna grubość ścianki w samej części powodująca nierównomierny skurcz podczas chłodzenia
- Ciśnienie uwolnione przed czasem chłodzenia (utrzymania) jest wystarczające, gdy tworzywo sztuczne nie jest jeszcze utwardzone
Rozwiązania
- Zmniejszyć siłę zacisku spawalniczego
- Zoptymalizuj mocowanie/gniazdo, aby zapewnić produktowi pełne wsparcie pleców i wyeliminować obszary pozbawione podparcia
- W miarę możliwości zwiększ jednolitość grubości ścianek w projekcie produktu
- Wydłuż czas trzymania/chłodzenia; zwolnij ciśnienie i otwórz narzędzie dopiero po ostygnięciu i stwardnieniu tworzywa sztucznego
5. Pęknięcia i rozszczepienia
Objaw
Pęknięcia pojawiają się w pobliżu spoiny, w przekrojach cienkościennych lub w narożnikach. Występują częściej w materiałach kruchych (ABS, PC) – szczególnie PC.
Powoduje
- Nadmierna energia ultradźwiękowa; wibracje o wysokiej częstotliwości dosłownie „rozrywają” materiał
- Róg naciska bezpośrednio na cienką ścianę, koncentrując naprężenia
- Wysokie naprężenia wewnętrzne w formowanej części; ciepło spawania powoduje uwolnienie naprężeń
- Koncentracja naprężeń na ostrych narożnikach części
Rozwiązania
- Zmniejsz amplitudę i całkowitą energię spawania, aby zmniejszyć uderzenie
- Zmień położenie styku klaksonu, aby uniknąć obszarów o cienkich ściankach
- Wyżarzaj uformowane części z wyprzedzeniem, aby uwolnić je od naprężeń wewnętrznych
- Zaokrąglenie ostrych narożników w strukturze produktu w celu wyeliminowania punktów koncentracji naprężeń
6. Niewspółosiowość i niedopasowanie spoin
Objaw
Połączenie górnej i dolnej obudowy ma duży uskok i nierówną wysokość — jest to wada kosmetyczna, która w poważnych przypadkach może również osłabić uszczelnienie.
Powoduje
- Niska dokładność pozycjonowania osprzętu
- Duża szczelina w formie wtryskowej produktu
- Klakson nie jest montowany pionowo i ma przesunięcie boczne
- Podczas zaciskania część jest poddawana działaniu siły bocznej
Rozwiązania
- Kalibracja i przegląd urządzenia pozycjonującego w celu zwiększenia dokładności pozycjonowania
- Ulepsz formę wtryskową, aby zmniejszyć szczelinę między obudową
- Popraw montaż klaksonu, aby zapewnić pionowość i wyeliminować przesunięcie boczne
- Wyreguluj mocowanie tak, aby element nigdy nie był obciążony bocznie podczas spawania.
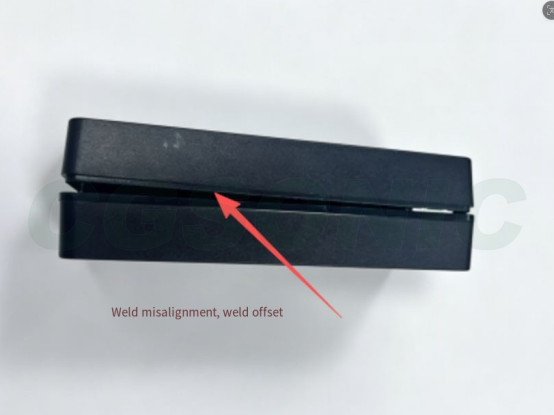
7. Wgniecenia i wgniecenia (ślady nacisku powierzchni)
Objaw
Wgniecenia lub ślady odciskane przez tubę na zewnętrznej powierzchni elementu psują jego wygląd. W przypadku elementów kosmetycznych (pilotów, paneli głośników itp.) jest to zazwyczaj poważna wada.
Powoduje
- Nadmierne ciśnienie spawania
- Amplituda przekazywana na powierzchnię kosmetyczną
- Niewłaściwa twardość rogu lub tekstura powierzchni
- Brak podparcia za częścią, przez co zapada się ona pod wpływem nacisku
Rozwiązania
- Obniż ciśnienie spawania
- Dodaj ochronną folię buforową pomiędzy rogiem a powierzchnią kosmetyczną, aby zoptymalizować fakturę powierzchni rogu
- Dodaj pełne wsparcie tylne w urządzeniu, aby zapobiec zapadaniu się części pod wpływem nacisku
- Zmniejsz amplitudę, aby ograniczyć drgania docierające do powierzchni kosmetycznej
8. Pęcherzyki i porowatość
Objaw
Wewnątrz spoiny pojawiają się pęcherzyki powietrza — widoczne gołym okiem w przezroczystych częściach — co zmniejsza wytrzymałość i pogarsza uszczelnienie.
Powoduje
- Duża zawartość wilgoci w plastiku; odparowuje ona podczas spawania i gromadzi się w szwie
- Gaz wewnątrz stopionego materiału nie może się wydostać
- Spawanie zbyt szybkie; stopiony plastik uszczelnia się zbyt wcześnie i zatrzymuje powietrze
Rozwiązania
- Całkowicie wysusz żywicę syntetyczną, aby usunąć wilgoć
- Odpowiednio zmniejsz prędkość spawania, aby dać czas na ujście gazu
- Dostosuj parametry ciśnienia tak, aby stop był całkowicie sprężony, a gaz wewnętrzny został wyciśnięty ze spoiny
9. Słabe uszczelnienie (wyciek wody i powietrza)
Objaw
Wytrzymałość na rozciąganie jest akceptowalna, ale element nie przechodzi testów szczelności ani zanurzenia w wodzie. Typowe dla obudów wodoszczelnych, czujników samochodowych, części chłodzonych cieczą i innych produktów wymagających szczelności.
Powoduje
- Spoiny na zimno: spawanie jest w niektórych miejscach nieciągłe, co powoduje powstawanie szczelin w spoinie
- Olej lub kurz na powierzchniach styku zanieczyszczający interfejs zgrzewania
- Uszkodzone lub źle zaprojektowane regulatory energii — zbyt mała ilość stopu, aby wypełnić ścieżkę uszczelniającą
- Zmienne parametry spawania; stopienie różni się w zależności od części
Rozwiązania
- Najpierw rozwiąż problemy związane ze spawaniem na zimno (patrz rozdział 1) i dostosuj parametry spawania tak, aby szew łączył się nieprzerwanie na całej długości
- Przed spawaniem należy oczyścić powierzchnie styku części, aby usunąć olej i kurz
- Sprawdź sterowniki energetyczne; w przypadku uszkodzenia zmodyfikuj konstrukcję produktu
- Ustabilizuj ciśnienie powietrza i napięcie urządzenia, aby zmniejszyć wahania parametrów, i przeprowadź punktowe kontrole szczelności linii.
10. Niespójna jakość spawania
Objaw
W ramach tej samej partii niektóre części łączą się dobrze ze sobą, a inne wychodzą zespawane na zimno. Współczynnik defektów jest bardzo zmienny, a parametry ustawione dzisiaj mogą jutro okazać się błędne.
Powoduje
- Wahania napięcia zasilania warsztatu
- Niestabilne ciśnienie sprężonego powietrza
- Zużycie rogu i dryft częstotliwości rezonansowej
- Różnice w parametrach formowanych części między partiami (zawartość wilgoci, wymiary, naprężenia wewnętrzne)
- Niespójny odstęp między pozycjami mocowania
Rozwiązania
- Zamontuj urządzenie w stabilizatorze napięcia i ustabilizuj ciśnienie powietrza zasilającego
- Regularnie sprawdzaj rezonans klaksonu; zużyte klaksony należy niezwłocznie naprawiać lub wymieniać.
- Kontroluj przychodzące formowane części i standaryzuj proces formowania, aby zmniejszyć różnice w partii.
- Przeprowadź przegląd urządzeń, aby każda część była utrzymywana w tym samym odstępie pozycjonującym
11. Grzechotanie po spawaniu
Objaw
Podczas potrząsania z wnętrza gotowego elementu wydobywa się delikatny, grzechoczący dźwięk. Typowy dla produktów z zamkniętą komorą roboczą (piloty zdalnego sterowania, obudowy czujników).
Powoduje
- Pozostałości plastiku powstałe w wyniku nadmiernego spawania wewnątrz wnęki
- Oderwanie się lampy błyskowej i wpadnięcie jej do produktu
Rozwiązania
- Zoptymalizuj parametry, aby uniknąć nadmiernego spawania i odcinania odpadów u źródła
- Ulepsz konstrukcję spoiny, aby wypływka nie mogła przedostać się do wnęki
- Po spawaniu należy wykonać etap czyszczenia strumieniem powietrza, aby usunąć zanieczyszczenia z wnęki
- Kontroluj błysk i przepełnienie; w razie potrzeby dodaj krok przycinania
Szybka mapa rozwiązywania problemów
Gdy pojawi się anomalia w spawaniu, nie zmieniaj parametrów na ślepo. Rozwiąż problem w podanej kolejności – obejmuje ona 90% problemów:
① Suszenie materiału → ② Luz dopasowania produktu → ③ Stan tuby/urządzenia → ④ Trzy główne parametry: ciśnienie, czas, amplituda
Najpierw sprawdź stan materiału (wilgotność, partię), następnie sprawdź tolerancje dopasowania części, a następnie sprawdź, czy klakson i mocowanie nie są zużyte lub nie mają przesunięcia – i dopiero wtedy zacznij regulować parametry. Jeśli zrobisz to w odwrotnej kolejności, zazwyczaj stracisz czas, zmierzając w złym kierunku.
Często zadawane pytania (FAQ)
P: Jak naprawić zimne spawanie (fałszywe spawanie) podczas spawania ultradźwiękowego?
A: Najpierw sprawdź, czy trzy główne parametry – ciśnienie, czas spawania i amplituda – nie są ustawione zbyt nisko; następnie sprawdź, czy tuba/uchwyt nie jest zużyty lub czy element nie jest źle ustawiony. Nadmiernie wilgotne tworzywo sztuczne również powoduje zgrzewanie na zimno, dlatego przed spawaniem należy osuszyć materiał. Jeśli dyrygenty energetyczne są zbyt małe, należy zmienić konstrukcję produktu, aby je powiększyć.
P: Dlaczego spoiny ultradźwiękowe stają się białe lub przypalają się?
O: To klasyczne przegrzanie. Przyczyną jest zbyt długi czas spawania, zbyt duża amplituda lub ciśnienie, albo zbyt długi czas trwania impulsu ultradźwiękowego, który powoduje nagromadzenie ciepła. Rozwiązaniem jest skrócenie czasu spawania, zmniejszenie amplitudy, obniżenie ciśnienia i skrócenie czasu przetrzymania. Produkty cienkościenne wymagają szczególnej uwagi w zakresie dopływu energii.
P: Co powinienem zrobić, jeśli część ulegnie odkształceniu lub odkształceniu po spawaniu ultradźwiękowym?
A: Zmniejsz siłę zacisku spawalniczego i zoptymalizuj mocowanie, aby zapewnić pełne podparcie elementu; wydłuż czas docisku/chłodzenia i zwolnij siłę dopiero po ostygnięciu i stwardnieniu tworzywa sztucznego. Nierównomierna grubość ścianek samego elementu również pogarsza odkształcenia i powinna zostać poprawiona na etapie projektowania.
P: Jaka jest różnica między ABS i PC w przypadku spawania ultradźwiękowego?
A: ABS to materiał amorficzny o doskonałej spawalności ultradźwiękowej, który łatwo się łączy. PC również jest amorficzny, ale ma wyższą temperaturę topnienia i większą sztywność, dlatego wymaga większej amplitudy i energii; jest również wrażliwy na naprężenia wewnętrzne — zaleca się wyżarzanie przed spawaniem, w przeciwnym razie łatwo pojawiają się pęknięcia.
P: Jak rozwiązywać problemy związane z nieregularnym i nierównomiernym spawaniem ultradźwiękowym?
A: Rozwiązywanie problemów powinno odbywać się w następującej kolejności: 1) wahania napięcia zasilania — zainstaluj stabilizator napięcia; 2) czy ciśnienie powietrza zasilającego jest stabilne; 3) zużycie tuby i dryft rezonansowy — sprawdzaj regularnie; 4) różnice w partii wyprodukowanych części — ustandaryzuj proces; 5) czy luz pozycjonowania uchwytu jest stały.